

Логин
Логин
Содержание:
Конвейерная отделка МДФ требует точного соблюдения технологической цепочки — от шлифовки и грунтования до финишного лакирования или эмалирования. В статье разобраны ключевые этапы процесса, критерии выбора ЛКМ и типичные ошибки, которые влияют на качество покрытия в промышленных условиях.
МДФ (древесноволокнистая плита средней плотности) занимает доминирующее положение в мебельном деле и производстве фасадов благодаря однородной структуре, хорошей обрабатываемости и стабильным геометрическим характеристикам. Однако с точки зрения лакокрасочной отделки этот материал имеет ряд принципиальных особенностей, которые отличают его от массива дерева или фанеры.
Поверхность МДФ формируется из тонких древесных волокон, связанных карбамидоформальдегидными или МДИ-смолами под давлением. Лицевые плоскости плиты относительно плотные и гладкие, однако торцы и фрезерованные профили обнажают поперечное сечение волокон — зону с резко повышенной пористостью и капиллярной активностью. Именно здесь ЛКМ впитывается неравномерно, что без правильного грунтования приводит к перепадам глянца, неравномерному цвету и недостаточной адгезии финишного слоя.
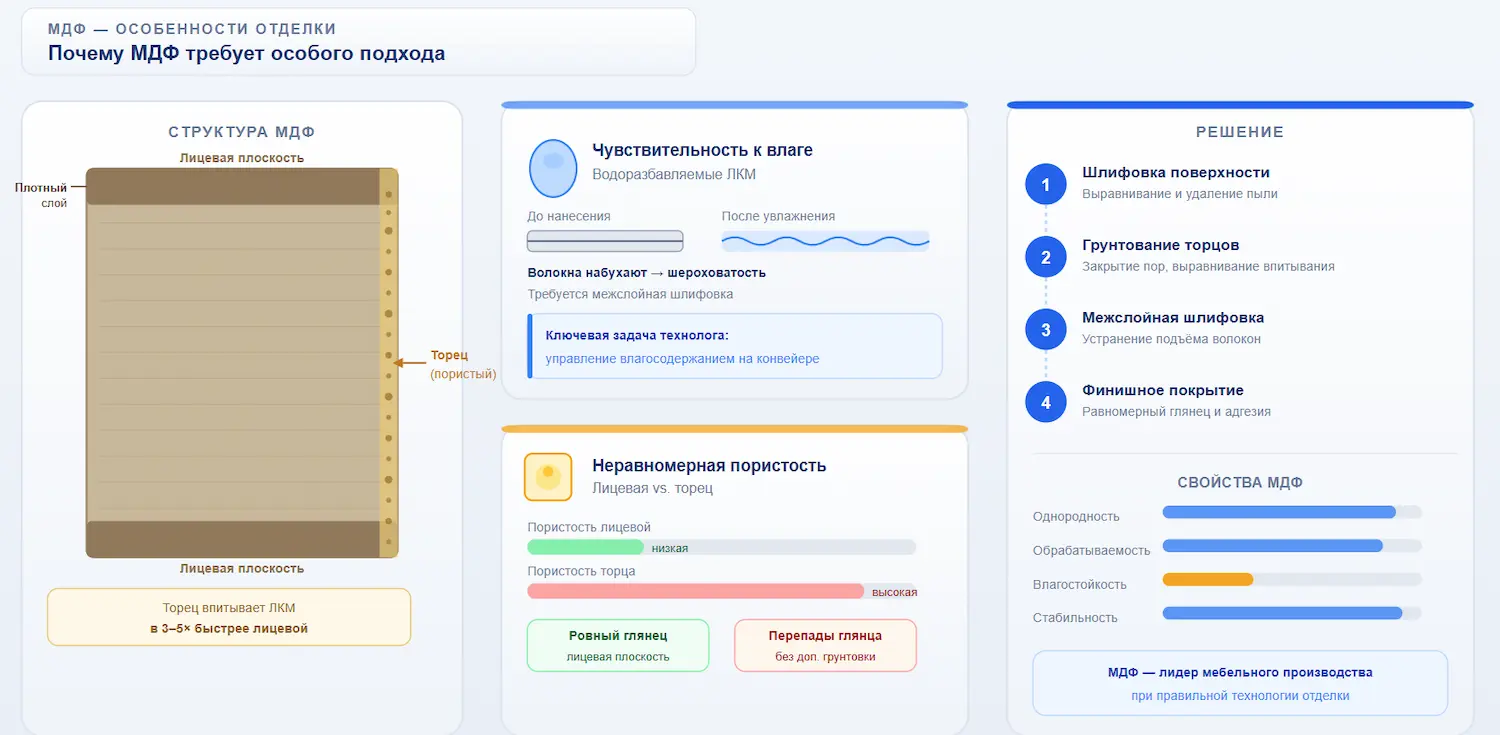
Кроме того, МДФ чувствителен к влаге: при избыточном увлажнении в процессе нанесения водоразбавляемых материалов поверхность может «подниматься» — волокна набухают и образуют шероховатость, требующую дополнительной шлифовки между слоями. Управление этим эффектом — одна из ключевых задач технолога на конвейерной линии.
Промышленная покраска МДФ организована как последовательная технологическая цепочка, где каждый этап подготавливает поверхность к следующему. Типовая конвейерная линия включает следующие зоны:
На высокопроизводительных линиях все зоны объединены в единый конвейер с регулируемой скоростью подачи. Скорость конвейера согласуется с временем сушки каждого слоя — это один из ключевых параметров настройки линии.
Выбор лакокрасочных материалов для конвейерной отделки МДФ определяется несколькими факторами: требованиями к производительности линии, экологическими нормами, конечными эксплуатационными свойствами покрытия и совместимостью материалов внутри системы.
Водоразбавляемые ЛКМ занимают доминирующее положение в современном мебельном производстве. Их основные преимущества — низкое содержание летучих органических соединений (ЛОС), соответствие европейским и российским экологическим требованиям, отсутствие необходимости в мощной взрывозащищённой вентиляции.
Акриловые дисперсии формируют покрытие за счёт физической коалесценции частиц при испарении воды. Чистые акрилаты обеспечивают хорошую адгезию к МДФ, достаточную эластичность и приемлемую стойкость к бытовым загрязнениям. Однако для фасадов кухонь и других поверхностей с повышенными требованиями к механической и химической стойкости чаще применяют двухкомпонентные акрилово-полиуретановые системы (2К ВД-ПУ). В них полиизоцианатный отвердитель обеспечивает химическое сшивание полимерной сетки, что существенно повышает твёрдость, стойкость к истиранию и влагостойкость покрытия.
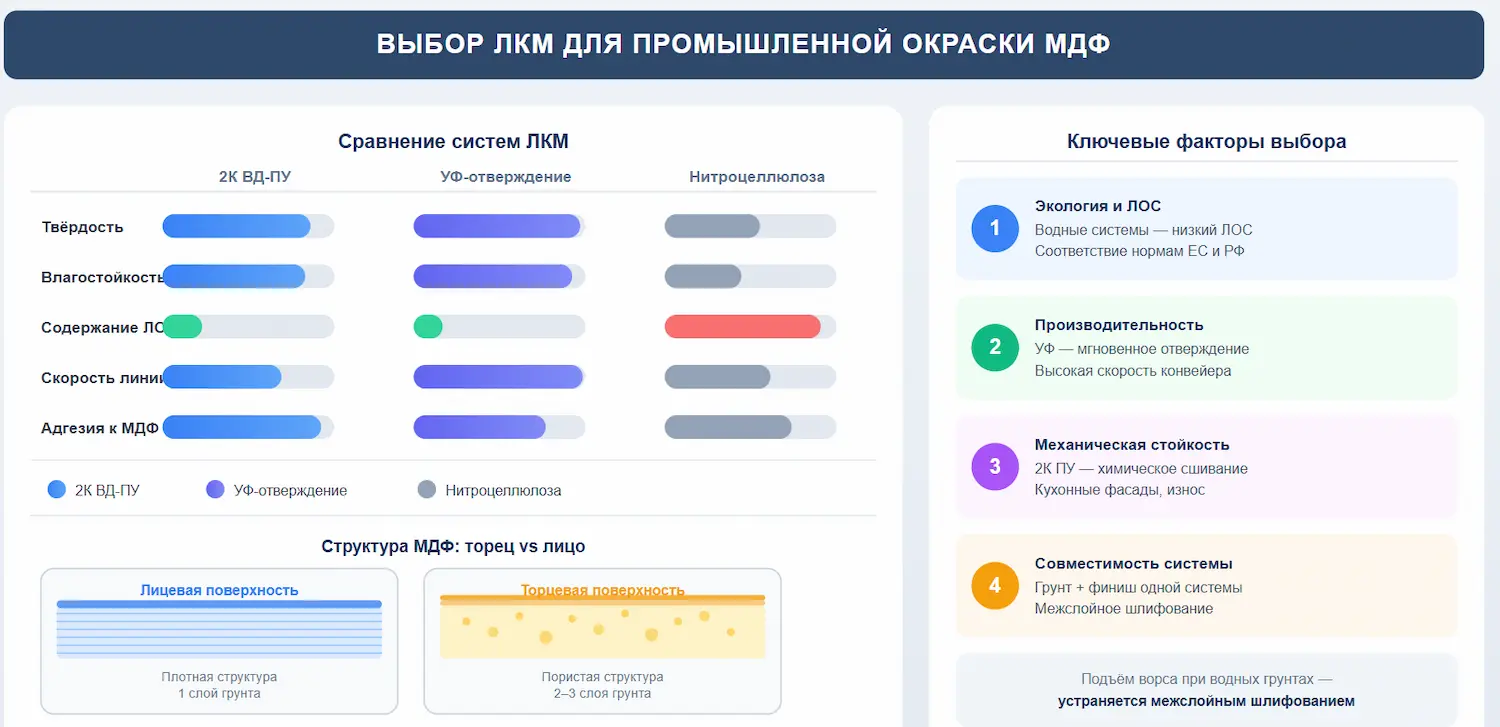
Важный технологический нюанс: водоразбавляемые грунты на МДФ вызывают подъём ворса. Это нормальное явление, которое устраняется межслойным шлифованием. Однако если температура и скорость конвейера не обеспечивают достаточного испарения воды перед шлифованием, влажный грунт будет засаливать абразив и давать неравномерную поверхность.
УФ-лаки и УФ-грунты — стандарт для высокопроизводительных конвейерных линий. Отверждение происходит за секунды под воздействием ультрафиолетового излучения ртутных или светодиодных (LED-UV) ламп, что позволяет достигать скорости конвейера 15—30 м/мин и выше.
УФ-материалы на основе акрилатных олигомеров (уретанакрилаты, эпоксиакрилаты) формируют плотную сшитую полимерную сеть, обеспечивающую высокую твёрдость по карандашу (обычно 2H—4H), отличную стойкость к истиранию и химическим воздействиям. Это делает их предпочтительным выбором для мебельных фасадов, столешниц и других поверхностей с интенсивной эксплуатацией.
Ограничение УФ-систем — сложность отверждения на фрезерованных профилях и торцах: тень от рельефа снижает интенсивность облучения, что может приводить к неполному отверждению в углублениях. Для профильных деталей применяют специальные УФ-лампы с фокусированным излучением или комбинируют УФ-грунт с конвекционной сушкой финишного слоя.
Нитроцеллюлозные лаки (НЦ) исторически применялись в мебельном производстве, однако сегодня их доля на конвейерных линиях значительно сократилась из-за высокого содержания ЛОС, пожароопасности и относительно невысокой стойкости покрытия. Они могут использоваться на небольших производствах с соответствующей вентиляцией и пожарной защитой.
Полиэфирные лаки обеспечивают исключительно толстые покрытия с высоким глянцем (так называемый «рояльный» глянец), применяемые в производстве премиальной мебели. Их нанесение таких составов требует специализированного оборудования и строгого контроля условий отверждения. На стандартных конвейерных линиях полиэфирные системы используются реже из-за сложности технологии.
Качество подготовки поверхности — определяющий фактор для конечного результата. На конвейерном производстве этот этап нельзя сократить без прямого ущерба для качества покрытия.
Лицевые плоскости МДФ шлифуют на широколенточных станках. Финишная зернистость абразива перед нанесением грунта — обычно P150—P180. Более грубый абразив оставляет риски, которые проявляются под финишным покрытием; более тонкий — полирует поверхность до состояния, при котором адгезия грунта снижается из-за уменьшения механического зацепления.
После шлифования поверхность должна быть полностью обеспылена. Остатки пыли под грунтом — одна из наиболее распространённых причин дефектов в виде включений и шероховатости финишного покрытия.
Торцы МДФ — зона повышенного внимания. Открытые волокна поперечного сечения впитывают ЛКМ значительно интенсивнее, чем лицевая поверхность. Для выравнивания впитывающей способности торцов применяют:
Фрезерованные профили (радиусные кромки, фигурные фасады) обрабатывают вручную или на специализированных профилешлифовальных станках. Равномерность нанесения ЛКМ на профилях во многом зависит от настройки распылительного оборудования — угла факела, давления и расстояния до поверхности.
Влажность МДФ перед окраской должна соответствовать рекомендациям производителя плиты — как правило, 6—8%. Повышенная влажность заготовок приводит к образованию пузырей и кратеров при нагреве в сушильной камере. Контроль влажности особенно важен при хранении плит в неотапливаемых складах в зимний период.
Грунтование — ключевой этап системы покрытия МДФ. Грунт выполняет несколько функций одновременно: закрывает поры, выравнивает впитывающую способность поверхности, обеспечивает адгезию финишного слоя и создаёт основу для межслойного шлифования.
Порозаполняющие (изолирующие) грунты имеют высокий сухой остаток — обычно 40—60% — и наносятся первым слоем. Их задача — максимально закрыть поры МДФ, особенно на торцах, и создать ровную поверхность для последующей шлифовки. Расход таких грунтов на торцах может быть в 2—3 раза выше, чем на лицевых плоскостях.
После нанесения порозаполнителя и его сушки наносят шлифуемый грунт — материал с хорошей шлифуемостью и достаточной твёрдостью для создания ровной подложки под финишное покрытие. Шлифовку проводят абразивом P240—P320. Цель — получить идеально ровную, матовую поверхность без рисок и включений.
В некоторых системах, особенно при переходе между химически несовместимыми слоями, применяют адгезионные грунты-связки. Их использование обязательно согласовывать с технологом поставщика ЛКМ — самостоятельное смешение систем разных производителей без тестирования совместимости недопустимо.
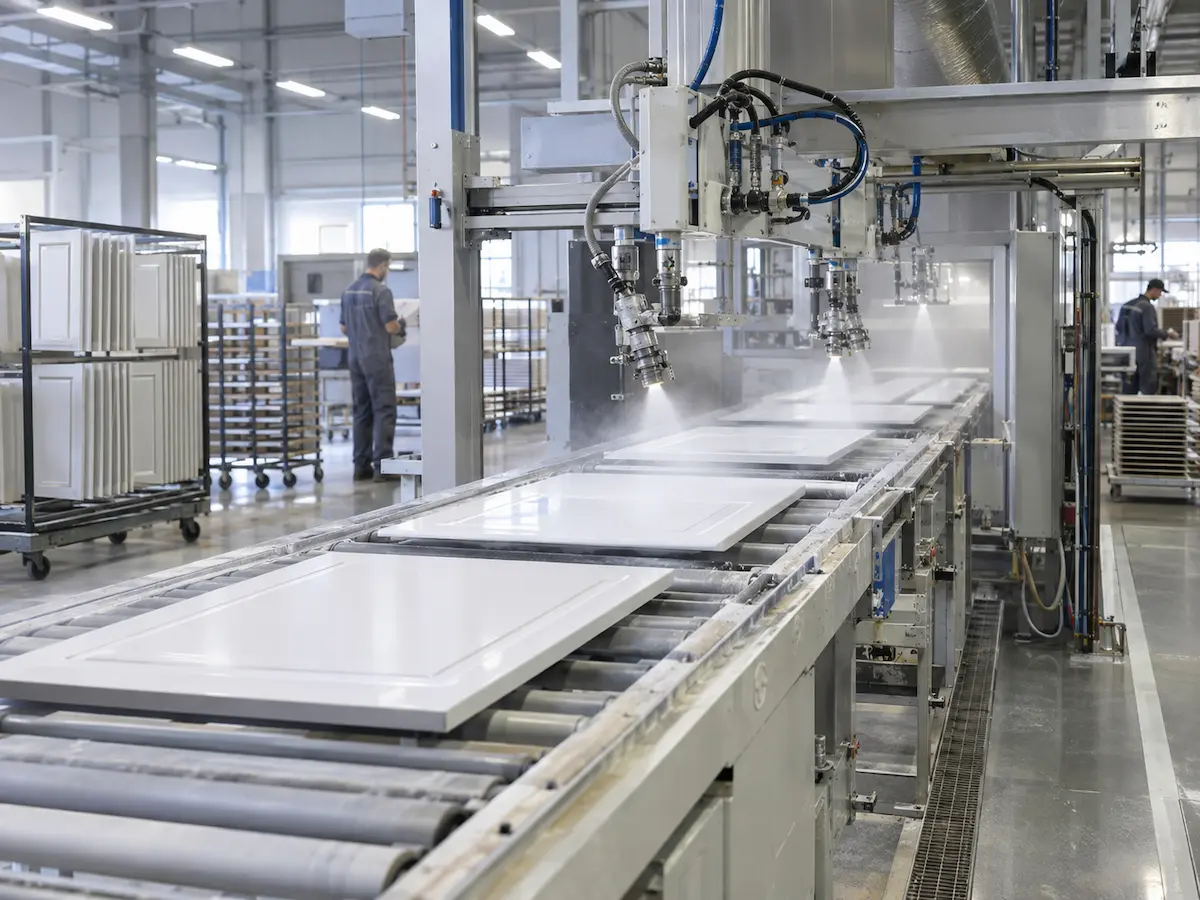
На конвейерных линиях финишное покрытие наносят преимущественно методом пневматического или безвоздушного распыления, а также с помощью вальцовых машин (для плоских поверхностей) и электростатических установок.
Пневматические краскопульты (HVLP, LVLP) обеспечивают высокое качество распыления и хорошую равномерность покрытия. Давление подачи материала и давление воздуха на голове пистолета подбираются под вязкость конкретного ЛКМ. Типичная рабочая вязкость водоразбавляемых эмалей для МДФ — 18—25 секунд по воронке DIN 4 при 20°C, однако точные параметры всегда уточняются по технической документации производителя материала.
Вальцовые машины применяют для нанесения грунтов и УФ-материалов на плоские заготовки. Метод обеспечивает высокую производительность и точный контроль расхода материала. Ограничение — невозможность обработки профильных деталей и торцов.
Электростатические установки повышают коэффициент переноса материала на деталь, снижая потери на туманообразование. Применяются преимущественно для металлических деталей, однако на некоторых линиях используются и для МДФ при условии достаточной электропроводности поверхности (достигается специальными грунтами-кондиционерами).
Правильно настроенные режимы сушки — один из наиболее критичных параметров конвейерной линии. Недостаточная сушка между слоями приводит к межслойным дефектам; избыточный нагрев может вызвать пожелтение покрытия или деформацию заготовок.
Конвекционные сушильные камеры с принудительной циркуляцией воздуха — стандарт для водоразбавляемых систем. Температура в камере обычно составляет 50—70°C для грунтов и 45—60°C для финишных покрытий. Точные режимы определяются технической документацией производителя ЛКМ и должны быть верифицированы на конкретной линии.
Скорость конвейера рассчитывается так, чтобы деталь находилась в зоне нагрева достаточное время для испарения растворителя (воды) и достижения необходимой степени отверждения перед следующей операцией. Слишком высокая скорость — недосушенный грунт под шлифовку; слишком низкая — снижение производительности и риск пересушивания.
УФ-лампы (ртутные или LED-UV) обеспечивают мгновенное отверждение фотополимеризующихся составов. Интенсивность излучения, длина волны и экспозиция подбираются под конкретный материал. LED-UV лампы имеют более узкий спектр излучения, поэтому совместимость с конкретным УФ-материалом должна быть подтверждена производителем ЛКМ.
После УФ-отверждения деталь немедленно готова к следующей операции, что позволяет значительно сократить длину конвейерной линии по сравнению с конвекционной сушкой.
Понимание природы дефектов позволяет оперативно корректировать технологический процесс без длительного простоя линии.
Промышленная покраска МДФ — это не набор отдельных операций, а единая технологическая система, где каждый элемент влияет на конечный результат. Выбор ЛКМ, настройка оборудования, режимы сушки и контроль качества должны быть согласованы между собой.
Для производств, переходящих на водоразбавляемые системы с органоразбавляемых, важно учитывать, что водные материалы требуют более тщательного контроля температуры и влажности в цехе, а также корректной настройки сушильных камер. Скорость конвейера, которая работала для НЦ-систем, может оказаться недостаточной для полного испарения воды из водоразбавляемого грунта.
При выборе между однокомпонентными и двухкомпонентными системами ключевым критерием является требуемый уровень эксплуатационных свойств. Для корпусной мебели в жилых помещениях однокомпонентные акриловые системы могут быть достаточны. Для кухонных фасадов, столешниц и других поверхностей с интенсивной нагрузкой двухкомпонентные полиуретановые или УФ-отверждаемые системы обеспечивают значительно более высокую долговечность покрытия.
Рекомендуется проводить тестовое нанесение на реальных заготовках перед переходом на новую систему ЛКМ или изменением параметров линии. Консультация технолога поставщика ЛКМ на этапе подбора системы позволяет избежать большинства типичных ошибок и сократить время отладки линии.
Ожидаемые характеристики покрытия зависят от выбранной системы ЛКМ, соблюдения технологии нанесения и условий эксплуатации изделия.
Двухкомпонентные водоразбавляемые полиуретановые системы обеспечивают твёрдость покрытия по карандашу обычно в диапазоне H—2H, стойкость к бытовым химическим воздействиям (моющие средства, спирт) и влагостойкость, достаточную для кухонных фасадов при нормальных условиях эксплуатации. УФ-отверждаемые покрытия, как правило, демонстрируют более высокую твёрдость и стойкость к истиранию.
Важно понимать, что покрытие МДФ не является водонепроницаемым барьером в полном смысле слова. При длительном воздействии воды (затопление, постоянный контакт с влагой) основа из МДФ будет набухать вне зависимости от качества покрытия. Покрытие защищает от бытовых брызг, конденсата и влажной уборки, но не от прямого замачивания.
УФ-стойкость покрытий на МДФ актуальна прежде всего для фасадов, расположенных вблизи окон. Для сохранения цвета белых и светлых эмалей в таких условиях следует выбирать системы с алифатическими связующими и УФ-стабилизаторами — это должно быть подтверждено технической документацией производителя ЛКМ.
Технически возможно при использовании специальных самошлифующихся систем, однако в большинстве случаев межслойное шлифование после грунта необходимо для удаления поднятого ворса и обеспечения ровной подложки под финишное покрытие. Пропуск этого этапа, как правило, ухудшает внешний вид и снижает адгезию.
Расход зависит от типа грунта, метода нанесения и состояния поверхности. Ориентировочно для лицевых плоскостей — 80—150 г/м² на слой, для торцов расход может быть в 2—3 раза выше. Точные данные указаны в технической документации производителя.
Не рекомендуется без предварительного тестирования совместимости. Разные производители используют различные рецептуры связующих, добавок и отвердителей. Несовместимость может проявиться в виде отслоения, кратерообразования или потери адгезии — иногда не сразу, а через несколько недель эксплуатации.
Стандартный метод — решётчатый надрез по ГОСТ 15140 или ISO 2409. Адгезия оценивается по шкале 0—5 (0 — наилучший результат). Для мебельных покрытий обычно требуется результат не хуже 1. Тест проводят после полного отверждения покрытия.
Пожелтение белых покрытий чаще всего связано с применением ароматических изоцианатных отвердителей в 2К-системах или недостаточной УФ-стабилизацией. Для белых и светлых цветов следует использовать алифатические отвердители и ЛКМ с УФ-абсорберами и HALS-стабилизаторами.
Большинство водоразбавляемых систем рекомендуется наносить при температуре воздуха и поверхности не ниже +15°C и не выше +30°C при относительной влажности воздуха не более 75—80%. При низких температурах коалесценция плёнки замедляется, что ухудшает механические свойства покрытия.
