

Логин
Логин
Содержание:
Электростатическое нанесение — промышленная технология окраски, обеспечивающая высокий коэффициент переноса материала и равномерное покрытие сложных профилей. Статья разбирает физику процесса, требования к ЛКМ, типы оборудования и практические ограничения применительно к деревообработке и мебельному производству.
В основе технологии лежит принцип электростатической индукции. Распылительная головка (ротационный атомайзер или пневматическая форсунка с электростатическим зарядом) подключена к источнику высокого напряжения — обычно от 30 до 100 кВ при токе в несколько микроампер. Частицы ЛКМ приобретают отрицательный или положительный заряд в зоне коронного разряда либо непосредственно при контакте с заряженным диском атомайзера.
Заготовка подвешена на заземлённом конвейере или размещена на заземлённой подставке. Разность потенциалов между заряженным облаком аэрозоля и заземлённой деталью создаёт электрическое поле, которое направляет частицы к поверхности. Силовые линии поля огибают края и торцы детали, обеспечивая так называемый эффект «обволакивания» — wrap-around effect. Именно это свойство позволяет частично окрашивать обратную сторону плоских деталей без их переворачивания, что критически важно в производстве мебельных фасадов и рамочных конструкций.
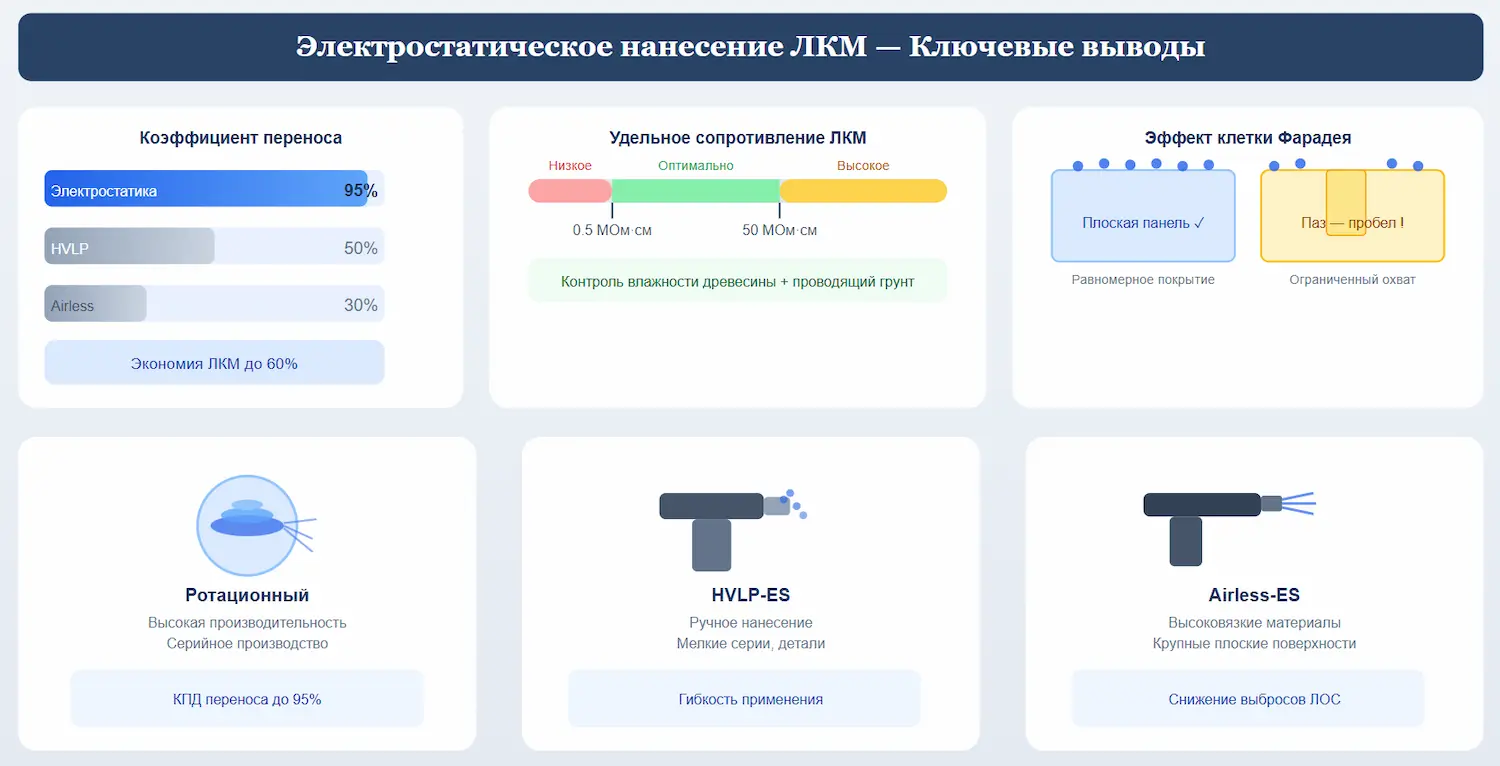
Коэффициент переноса материала (transfer efficiency, TE) при электростатическом нанесении составляет, по данным промышленных испытаний, 70—95% в зависимости от геометрии детали, вязкости материала и параметров оборудования. Для сравнения: при обычном пневматическом распылении TE редко превышает 40—55%, а при безвоздушном (airless) — 60—70%. Разница напрямую влияет на расход ЛКМ и объём загрязнённого воздуха в окрасочной камере.
Наиболее распространённый тип в промышленной окраске. Вращающийся диск или чаша (скорость вращения 10 000—60 000 об/мин) распыляет ЛКМ центробежной силой, одновременно сообщая частицам электростатический заряд. Размер капель регулируется скоростью вращения и подачей материала. Ротационные атомайзеры обеспечивают высокую производительность и равномерный туман с узким распределением частиц по размеру, что важно для получения однородной плёнки без «апельсиновой корки».
В деревообрабатывающей промышленности ротационные атомайзеры применяются преимущественно на автоматических конвейерных линиях для плоских деталей: мебельных щитов, фасадов МДФ, дверных полотен. Ручное применение ограничено из-за габаритов и необходимости точного позиционирования.
Пневматические распылители с встроенным электростатическим зарядом — более универсальное решение. Они сочетают мягкое распыление с низким давлением (HVLP — High Volume Low Pressure) и электростатический заряд, получаемый через внешний электрод или внутренний зарядный элемент. Такие пистолеты применимы как на автоматических установках, так и в ручном режиме.
Для деревообработки это особенно актуально при окраске сложных профилей, резных элементов, стульев и корпусной мебели с нестандартной геометрией. Оператор работает с пистолетом в обычном режиме, но электростатика снижает туманообразование и повышает осаждение материала на поверхности.
Комбинация высокого давления подачи материала (100—250 бар) и электростатического заряда. Применяется для высоковязких материалов — грунтов, наполнителей, густых эмалей. В мебельном производстве используется реже из-за более крупного размера капель и меньшей точности нанесения по сравнению с ротационными атомайзерами.
Не каждый ЛКМ пригоден для электростатики. Ключевой параметр — удельное электрическое сопротивление материала. Если сопротивление слишком высокое (материал является диэлектриком), частицы не приобретают достаточного заряда. Если слишком низкое — заряд стекает обратно через струю к пистолету, что создаёт риск искрообразования и снижает эффективность.
Оптимальный диапазон удельного сопротивления для большинства электростатических систем составляет 0,5—50 МОм·см (по данным технической документации ведущих производителей оборудования). Водоразбавляемые ЛКМ, как правило, имеют низкое сопротивление и требуют изолированной системы подачи материала во избежание утечки тока. Органоразбавляемые материалы чаще попадают в оптимальный диапазон, но и здесь необходима проверка конкретного состава.
Для ротационных атомайзеров рабочая вязкость обычно составляет 15—30 сек по DIN 4 (при 20°C). Для пневматических электростатических пистолетов — 18—35 сек по DIN 4. Превышение рекомендованной вязкости приводит к укрупнению капель, неравномерному покрытию и снижению коэффициента переноса. Занижение — к чрезмерному туманообразованию и потёкам.
В деревообработке для электростатического нанесения применяются:
Алкидные материалы и масла для электростатического нанесения применяются значительно реже из-за высокой вязкости и специфики отверждения.
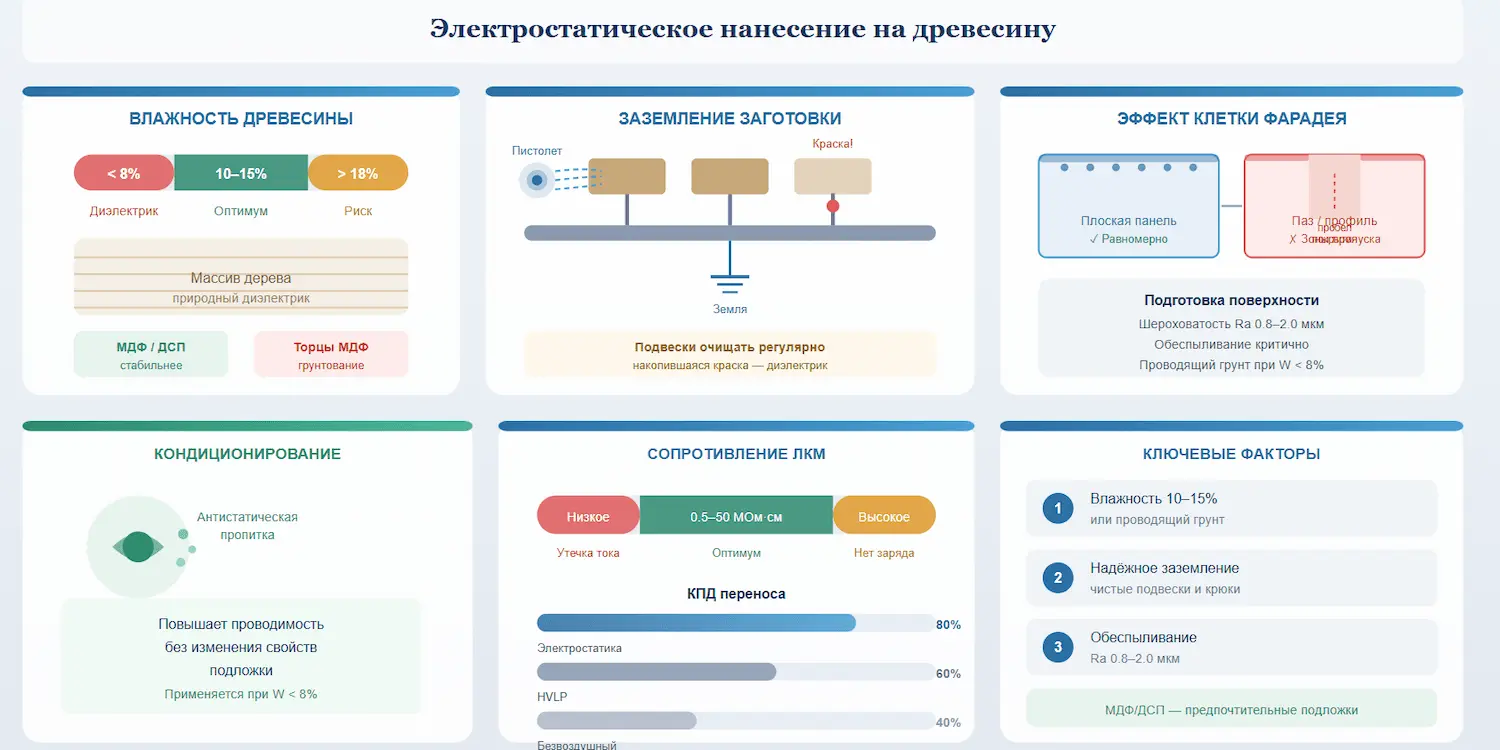
Дерево — природный диэлектрик при низкой влажности. Сухая древесина с влажностью ниже 8% практически не проводит ток, что нарушает замыкание электрической цепи и резко снижает эффективность электростатики. Оптимальная влажность древесины для электростатического нанесения обычно составляет 10—15%. При более низких значениях необходимо применять специальные проводящие грунты-кондиционеры или антистатические пропитки, которые повышают поверхностную проводимость без существенного изменения свойств подложки.
МДФ и ДСП имеют более стабильную проводимость по сравнению с массивом, что делает их более предсказуемыми подложками для электростатики. Тем не менее торцы МДФ, как правило, требуют дополнительного грунтования из-за высокой пористости и неравномерного впитывания.
Требования к подготовке поверхности при электростатическом нанесении не менее строги, чем при обычном распылении. Шлифовка должна обеспечивать шероховатость Ra 0,8—2,0 мкм в зависимости от требований к финишному покрытию. Обеспыливание критично: пыль на поверхности нарушает равномерность электрического поля и может вызывать дефекты в виде кратеров или включений.
Заготовки должны быть надёжно заземлены через конвейер или подвески. Плохой контакт с землёй — одна из наиболее частых причин снижения эффективности электростатики на практике. Подвески и крюки конвейера необходимо регулярно очищать от накопившейся краски, которая является диэлектриком.
Электрическое поле не проникает в глубокие пазы, закрытые полости и острые внутренние углы — это физическое ограничение, известное как эффект Фарадея. В практике деревообработки это означает, что фрезерованные профили, глубокие фаски и сложные резные элементы могут получать недостаточное покрытие в труднодоступных зонах. Для компенсации применяют комбинированные схемы: электростатика для открытых поверхностей плюс обычное пневматическое распыление для проблемных зон, либо специальные форсунки с изменяемой геометрией факела.
Экономия материала. Высокий коэффициент переноса (70—95%) напрямую снижает расход ЛКМ на единицу площади. На крупносерийных линиях это даёт ощутимую экономию, особенно при работе с дорогостоящими двухкомпонентными полиуретановыми или УФ-отверждаемыми системами.
Снижение загрязнения воздуха в камере. Меньше туманообразования означает меньшую концентрацию ЛОС в рабочей зоне и снижение нагрузки на вентиляцию и фильтры. Это актуально как с точки зрения охраны труда, так и с точки зрения соответствия экологическим нормам.
Равномерность покрытия на плоских деталях. Электростатическое поле выравнивает распределение материала, снижая риск полос и неравномерностей, характерных для ручного пневматического распыления.
Эффект обволакивания. Частичное покрытие обратной стороны и торцов деталей без дополнительных операций — значимое преимущество при производстве мебельных фасадов и рамочных конструкций.
Автоматизация и воспроизводимость. Электростатические установки хорошо интегрируются в автоматические конвейерные линии, обеспечивая стабильное качество покрытия от детали к детали.
Требования к проводимости подложки. Необходимость контроля влажности древесины и применения проводящих грунтов увеличивает количество технологических операций и требует дополнительного контроля.
Ограниченная эффективность на сложных профилях. Эффект Фарадея снижает покрытие в труднодоступных зонах, что требует комбинированных решений или дополнительной ручной доработки.
Высокие первоначальные инвестиции. Электростатическое оборудование существенно дороже обычных пневматических систем. Окупаемость достигается при достаточно высоких объёмах производства и стоимости применяемых ЛКМ.
Требования к ЛКМ. Не все материалы пригодны без адаптации рецептуры. Водоразбавляемые системы требуют специального оборудования с изоляцией линии подачи.
Пожаро- и взрывоопасность. Работа с высоким напряжением и органическими растворителями требует строгого соблюдения требований пожарной безопасности, заземления оборудования и применения взрывозащищённых компонентов.
Типовой технологический цикл электростатического нанесения в мебельном производстве включает следующие этапы:
Время межслойной сушки и полного отверждения определяется типом ЛКМ и условиями в цехе. Нитроцеллюлозные материалы могут быть готовы к межслойной шлифовке через 20—40 минут при 20°C. Двухкомпонентные полиуретановые системы требуют, как правило, 4—8 часов до межслойной обработки и 24—72 часов до полного отверждения. УФ-системы полимеризуются за секунды в туннеле, что обеспечивает максимальную скорость производственного цикла.
Недостаточное заземление деталей. Накопление краски на подвесках конвейера нарушает электрический контакт. Регулярная очистка подвесок — обязательная часть технического обслуживания линии.
Несоответствие сопротивления ЛКМ. Применение материала без проверки удельного сопротивления приводит к непредсказуемому качеству покрытия. Перед запуском нового материала необходимо измерить его сопротивление и при необходимости скорректировать рецептуру или параметры оборудования.
Неправильная вязкость. Слишком густой материал даёт крупные капли и «апельсиновую корку», слишком жидкий — потёки и недостаточную толщину плёнки. Вязкость необходимо контролировать в начале каждой смены с учётом температуры материала и воздуха в цехе.
Игнорирование эффекта Фарадея. Расчёт на то, что электростатика «сама покроет» все зоны детали, приводит к рекламациям по качеству покрытия на профилях и торцах. Технологический процесс должен предусматривать контроль этих зон.
Нарушение требований пожарной безопасности. Работа с органическими растворителями при высоком напряжении требует взрывозащищённого исполнения всего оборудования, надёжного заземления и соблюдения норм вентиляции. Экономия на этих требованиях недопустима.
Отсутствие контроля влажности древесины. Сезонные колебания влажности в цехе влияют на проводимость заготовок. Без регулярного контроля качество покрытия будет нестабильным.
Электростатическое нанесение — не единственный способ повысить эффективность окраски в деревообработке. В зависимости от задачи могут рассматриваться следующие альтернативы:
Вакуумное нанесение (vacuum coating) применяется для плоских деталей и обеспечивает очень высокий коэффициент переноса (близкий к 100%) при нанесении на горизонтальные поверхности. Ограничение — только плоские детали, невозможность обработки профилей и объёмных изделий.
Вальцовое нанесение (roller coating) — высокопроизводительный метод для плоских щитов и панелей. Обеспечивает стабильную толщину плёнки, но не подходит для профилей и трёхмерных деталей.
Окунание и проливка (dipping, flow coating) — применяется для стульев, рамочных конструкций и деталей сложной формы. Высокий коэффициент переноса, но требует специальной системы рекуперации материала и подходит не для всех типов ЛКМ.
Обычное пневматическое распыление HVLP — универсальный метод с низким порогом входа, но значительно более низким коэффициентом переноса по сравнению с электростатикой. Оправдан при малых объёмах, сложной геометрии или при работе с материалами, непригодными для электростатики.
Выбор между электростатикой и альтернативными методами определяется геометрией деталей, объёмом производства, типом применяемых ЛКМ и требованиями к качеству покрытия. На практике крупные мебельные производства нередко используют комбинацию методов: электростатику на основных конвейерных операциях и пневматику для доработки сложных зон.
Да, но это требует специального оборудования с изолированной системой подачи материала. Водоразбавляемые составы имеют низкое удельное сопротивление, что создаёт риск утечки тока через линию подачи. Изолированные системы (так называемые «isolated supply») решают эту проблему, но увеличивают стоимость установки. Перед внедрением необходимо проверить конкретный материал на совместимость с оборудованием.
Обычно рекомендуется влажность в диапазоне 10—15%. При более низких значениях поверхностная проводимость недостаточна, и эффективность электростатики снижается. Применение проводящих грунтов-кондиционеров позволяет работать с более сухой древесиной, однако это добавляет технологическую операцию.
Регулярность обслуживания зависит от интенсивности использования и типа применяемых материалов. Ежесменно необходимо очищать подвески конвейера и проверять заземление. Форсунки и атомайзеры очищаются по регламенту производителя — как правило, ежедневно или после каждой смены цвета. Высоковольтные компоненты проверяются согласно регламенту производителя оборудования.
Технически возможно, но практически применяется редко. Морилки и пропитки имеют очень низкую вязкость и специфические требования к равномерности впитывания, которые лучше обеспечиваются вальцовым нанесением или окунанием. Электростатика для этих материалов экономически оправдана только в специфических случаях.
Однозначного ответа нет — это зависит от стоимости применяемых ЛКМ, геометрии деталей и текущего коэффициента переноса. Как правило, производители оборудования рекомендуют проводить экономический расчёт исходя из конкретного производства. Ориентировочно, при расходе ЛКМ от 500—800 кг/месяц и применении дорогостоящих двухкомпонентных систем инвестиции в электростатику обычно окупаются в разумные сроки.
Порода влияет прежде всего через влажность и пористость. Смолистые породы (сосна, ель) могут создавать дополнительные сложности из-за выделения смол, которые нарушают адгезию и проводимость. Плотные породы (дуб, ясень, бук) при правильной влажности ведут себя предсказуемо. МДФ и ДСП — наиболее стабильные подложки для электростатики в деревообработке.
Электростатическое нанесение — зрелая промышленная технология с чётко определёнными преимуществами и ограничениями. Для мебельного и деревообрабатывающего производства она наиболее эффективна при крупносерийном выпуске плоских и полуобъёмных деталей из МДФ, ДСП или массива с контролируемой влажностью, при применении дорогостоящих ЛКМ (двухкомпонентные полиуретановые, УФ-отверждаемые системы), а также там, где снижение выбросов ЛОС является регуляторным или корпоративным требованием.
Технология менее оправдана при мелкосерийном производстве, работе со сложными объёмными профилями без комбинирования с другими методами нанесения, а также при ограниченном бюджете на оборудование и техническое обслуживание.
Перед принятием решения о внедрении рекомендуется провести технологические испытания с реальными деталями и применяемыми материалами, а также выполнить экономический расчёт с учётом фактического расхода ЛКМ, стоимости оборудования и эксплуатационных затрат. Консультация с технологом производителя ЛКМ и поставщика оборудования на этапе проектирования линии позволяет избежать большинства типичных ошибок при внедрении.
