

Логин
Логин
Содержание:
Правильная техника нанесения лака определяет долговечность и внешний вид покрытия не меньше, чем сам материал. В статье разобраны ключевые этапы — от подготовки поверхности до финишной шлифовки — с учётом специфики промышленного и мастерского производства.
Нанесение лака — это не просто «покрасить и высушить». В производственных условиях каждый этап процесса влияет на конечный результат: адгезию, равномерность плёнки, блеск, стойкость к истиранию и влаге. Ошибки на любом из этапов — неправильная вязкость, недостаточная сушка между слоями, загрязнённая поверхность — приводят к браку, который в лучшем случае требует перешлифовки, а в худшем — полного снятия покрытия.
Эта статья охватывает полный технологический цикл нанесения лака на деревянные изделия: от оценки состояния древесины до финишной полировки. Материал ориентирован на мастеров и технологов мебельных и столярных производств, работающих с различными типами лакокрасочных материалов.
Прежде чем выбирать инструмент и режим нанесения, необходимо понимать химическую природу лака — она определяет всё остальное.
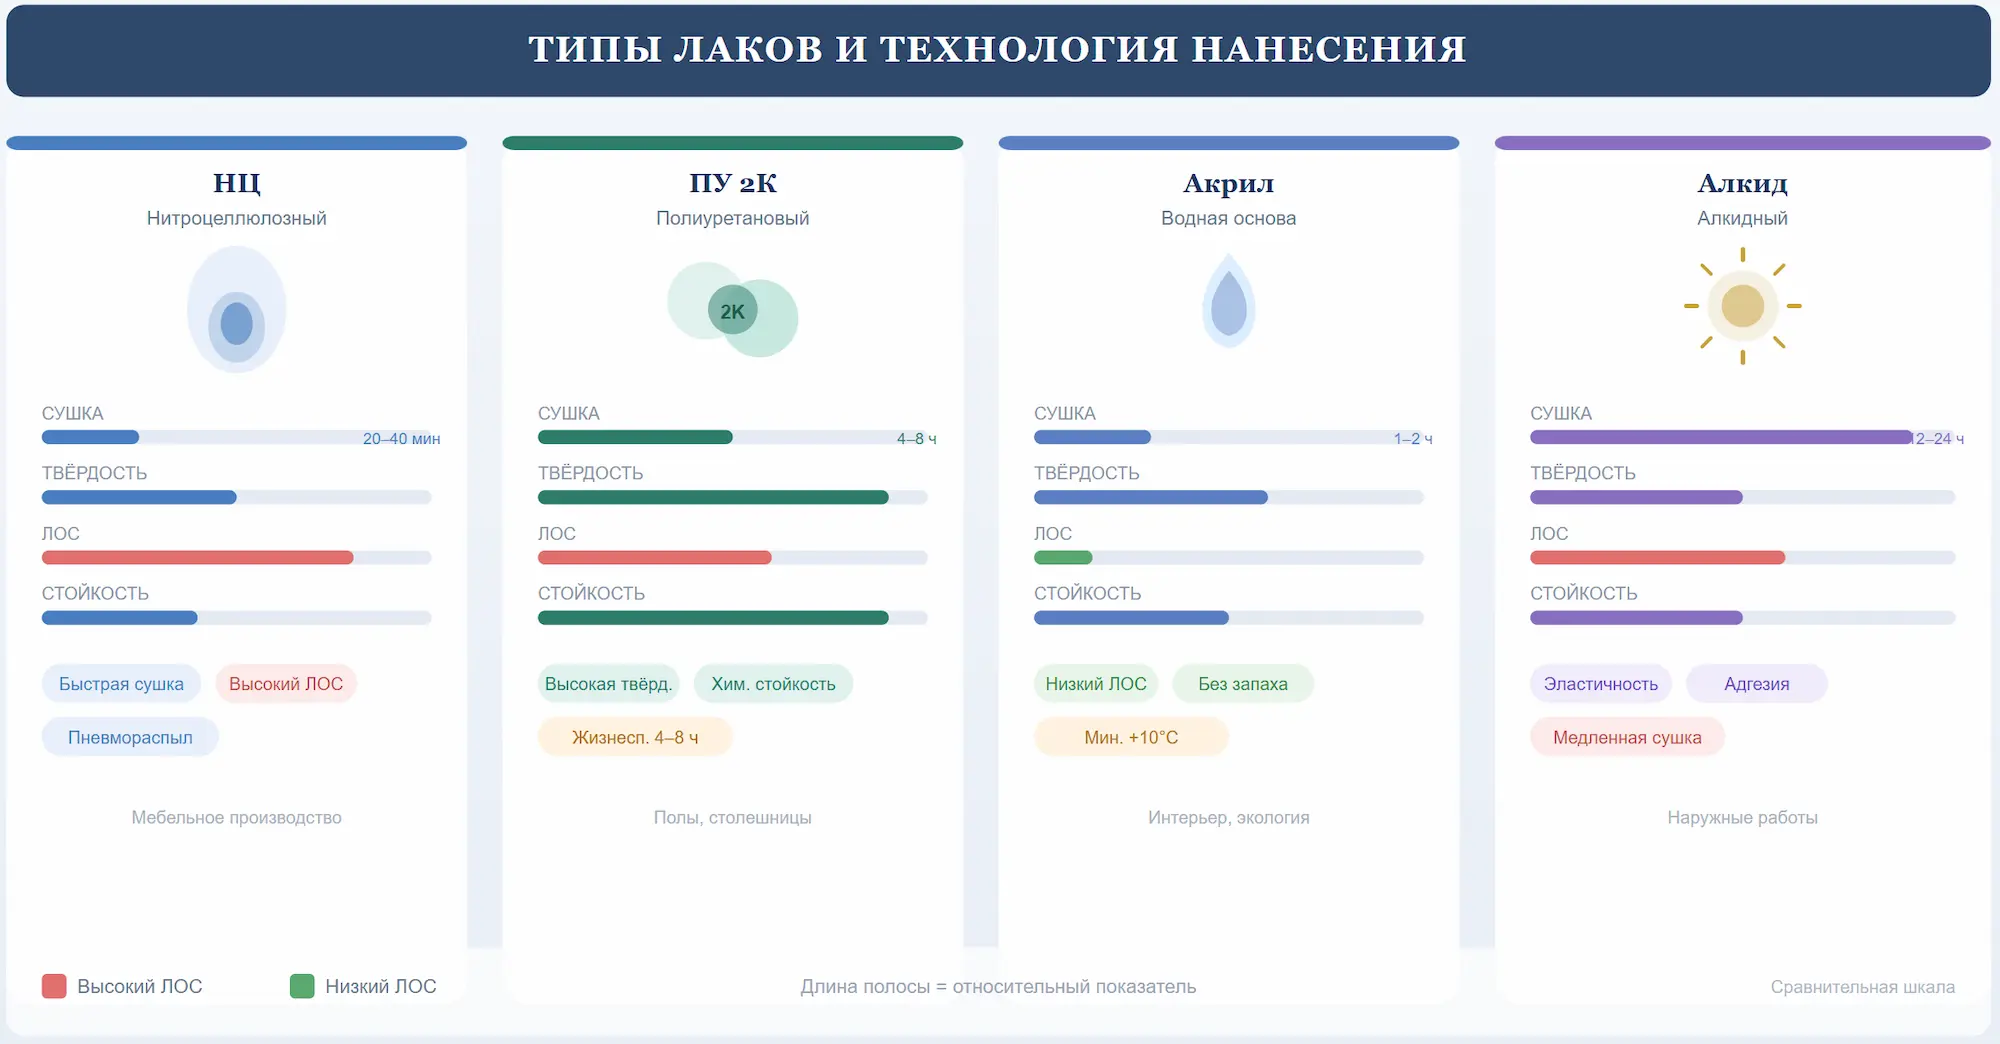
Нитроцеллюлозные лаки (НЦ) отверждаются за счёт физического испарения растворителя. Они быстро сохнут (межслойная сушка — 20—40 минут), хорошо шлифуются и полируются, но чувствительны к влаге и имеют высокое содержание летучих органических соединений (ЛОС). Традиционно применяются в мебельном производстве, наносятся преимущественно пневматическим распылением.
Полиуретановые лаки (ПУ) отверждаются за счёт химической реакции изоцианатного отвердителя с гидроксильными группами смолы. Двухкомпонентные системы (2К ПУ) обеспечивают высокую твёрдость, стойкость к истиранию и химическим воздействиям. Жизнеспособность смеси после смешивания компонентов — обычно 4—8 часов, что требует чёткого планирования объёма работ. Однокомпонентные ПУ-лаки отверждаются влагой воздуха — медленнее, но проще в работе.
Акриловые лаки на водной основе формируют плёнку за счёт коалесценции акриловых или акрилово-полиуретановых дисперсий при испарении воды. Низкое содержание ЛОС, отсутствие резкого запаха, быстрое высыхание на ощупь — но полное отверждение занимает несколько суток. Требуют особого внимания к температуре нанесения (не ниже +10—15°C) и влажности воздуха.
Алкидные лаки отверждаются окислительной полимеризацией под воздействием кислорода воздуха. Медленное высыхание (межслойная сушка — 12—24 часа и более), хорошая адгезия к древесине, эластичность плёнки. Применяются реже в промышленном производстве из-за длительного цикла, но востребованы для реставрации и наружных работ.
Ни один лак не компенсирует плохо подготовленную поверхность. Это аксиома, которую подтверждает практика любого производства.
Оптимальная влажность древесины для лакирования — 8—12% для изделий, эксплуатируемых в отапливаемых помещениях. При влажности выше 15% высок риск отслоения покрытия, образования пузырей и снижения адгезии. Влажность проверяется контактным или бесконтактным влагомером. Это обязательная процедура, а не рекомендация.
Шлифовка перед первым слоем лака выполняется вдоль волокна. Для большинства пород достаточно зернистости P120—P180. Более грубая шлифовка оставляет риски, которые проявятся под прозрачным лаком; более тонкая — может «закрыть» поры и ухудшить впитывание первого слоя, особенно на водных системах.
Для твёрдых пород (дуб, ясень, бук) и плотных экзотических древесин рекомендуется финишная шлифовка P180—P220. Для мягких пород (сосна, ель) — P120—P150, так как слишком тонкая шлифовка может привести к неравномерному впитыванию лака и пятнистости.
После шлифовки поверхность тщательно обеспыливается — сжатым воздухом, щёткой или липкой салфеткой. Пыль, оставшаяся на поверхности, включается в плёнку лака и создаёт шероховатость, которую невозможно устранить без перешлифовки. На производствах с высоким объёмом работ рекомендуется использование обеспыливающих кабин или камер с принудительной вентиляцией.
Обезжиривание актуально при работе с древесиной, содержащей смолы (сосна, лиственница), а также при нанесении лака на поверхности, которые могли контактировать с маслами или восками. Для обезжиривания используют уайт-спирит или специализированные обезжириватели, совместимые с выбранной лаковой системой.
Грунтовочный слой — не обязательный, но часто оправданный этап. Грунт выполняет несколько функций: выравнивает впитывающую способность поверхности, улучшает адгезию финишного лака, снижает общий расход материала. Для пористых пород (дуб, ясень) и МДФ грунтование практически обязательно. Грунт должен быть совместим с финишным лаком — уточняйте у производителя.
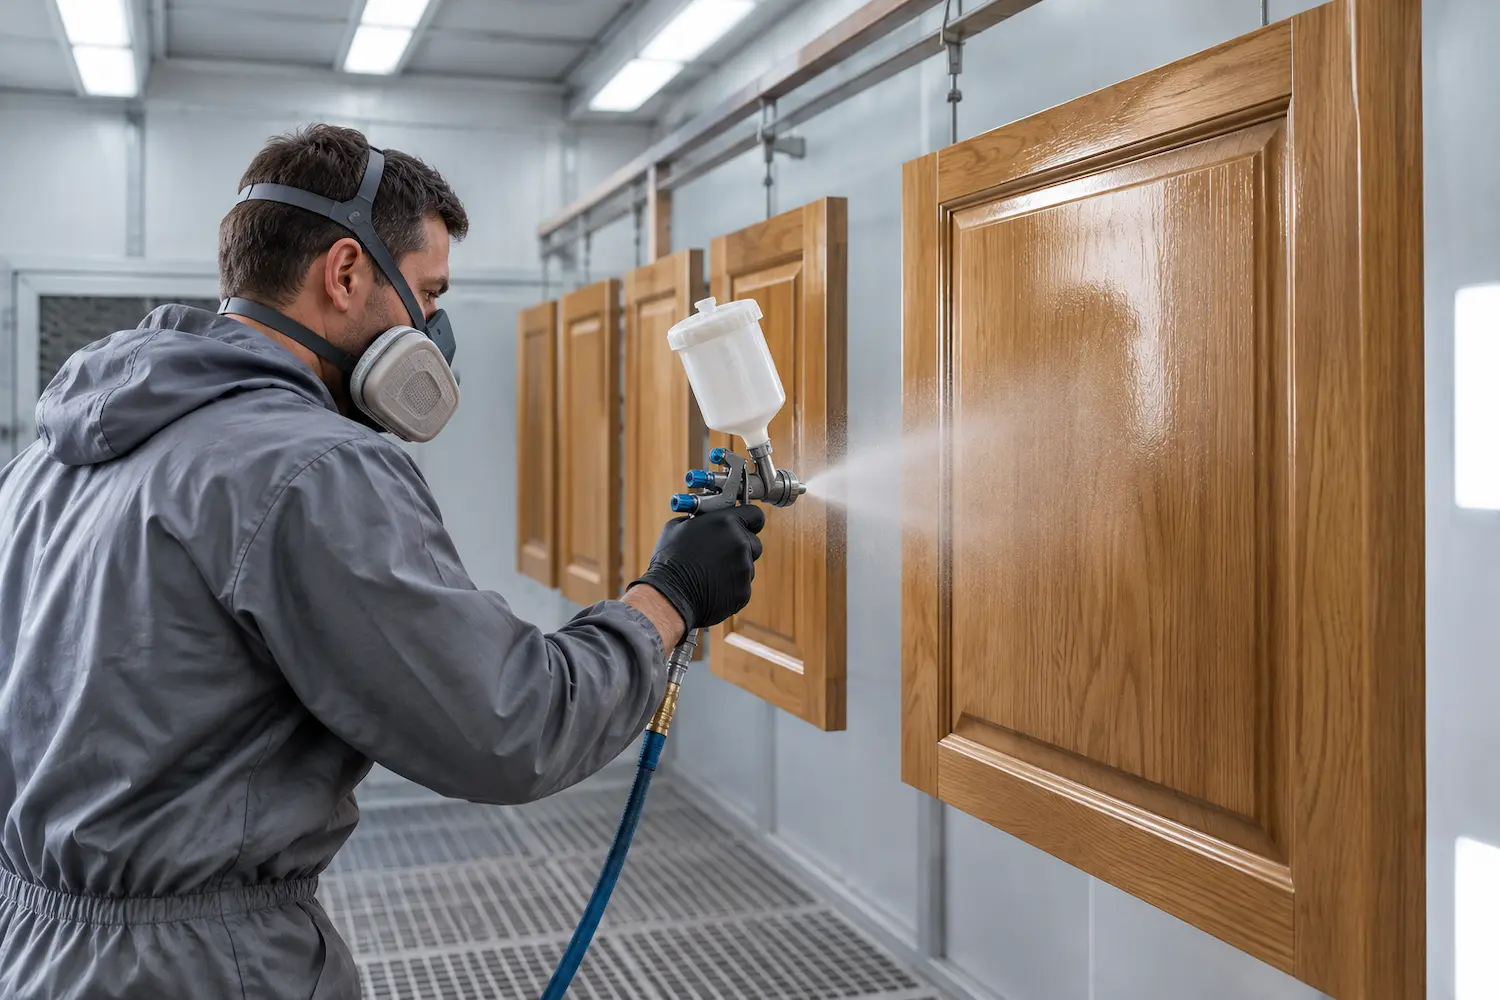
Способ нанесения лака определяет производительность, расход материала и качество плёнки. В профессиональных условиях выбор делается исходя из типа изделия, объёма производства и доступного оборудования.
Наиболее распространённый метод в мебельном и столярном производстве. Обеспечивает равномерное нанесение тонкого слоя, хорошо подходит для профилированных поверхностей, резьбы, сложных форм. Требует настройки давления воздуха, вязкости материала и расстояния до поверхности.
Рабочая вязкость лака для пневматического распыления обычно составляет 18—25 секунд по вискозиметру ВЗ-246 (сопло 4 мм) — но конкретные значения всегда уточняйте в технической документации производителя. Разбавление выполняется рекомендованным растворителем или водой (для водных систем) строго в указанных пропорциях.
Системы HVLP (высокий объём, низкое давление) снижают потери материала на туманообразование и уменьшают загрязнение воздуха в цехе — актуально как с экономической, так и с санитарной точки зрения.
Применяется для нанесения материалов с высокой вязкостью и при больших объёмах работ. Производительность выше, чем у пневматики, но контроль толщины плёнки сложнее. Для финишных лаков на мебели используется реже — чаще для грунтов и промежуточных слоёв.
Метод применяется на автоматизированных линиях для плоских щитовых деталей. Обеспечивает высокую производительность и равномерную толщину плёнки. Требует специализированного оборудования — лаконаливных машин. Расход материала минимален, потери практически отсутствуют.
Нанесение лака вальцами — ещё один промышленный метод для плоских поверхностей. Высокая скорость, стабильный расход, но ограниченная применимость: только плоские детали без рельефа.
В промышленном производстве кисть и валик используются ограниченно — преимущественно для небольших партий, реставрационных работ или труднодоступных мест.
Вязкость лака — один из ключевых параметров, влияющих на качество нанесения. Слишком густой материал даёт потёки и неравномерную плёнку при распылении; слишком жидкий — стекает, образует подтёки на вертикальных поверхностях и даёт тонкую плёнку с недостаточной защитой.
Разбавление выполняется только рекомендованными производителем растворителями и в указанных пропорциях. Избыточное разбавление снижает сухой остаток, ухудшает защитные свойства покрытия и может нарушить баланс компонентов в двухкомпонентных системах.
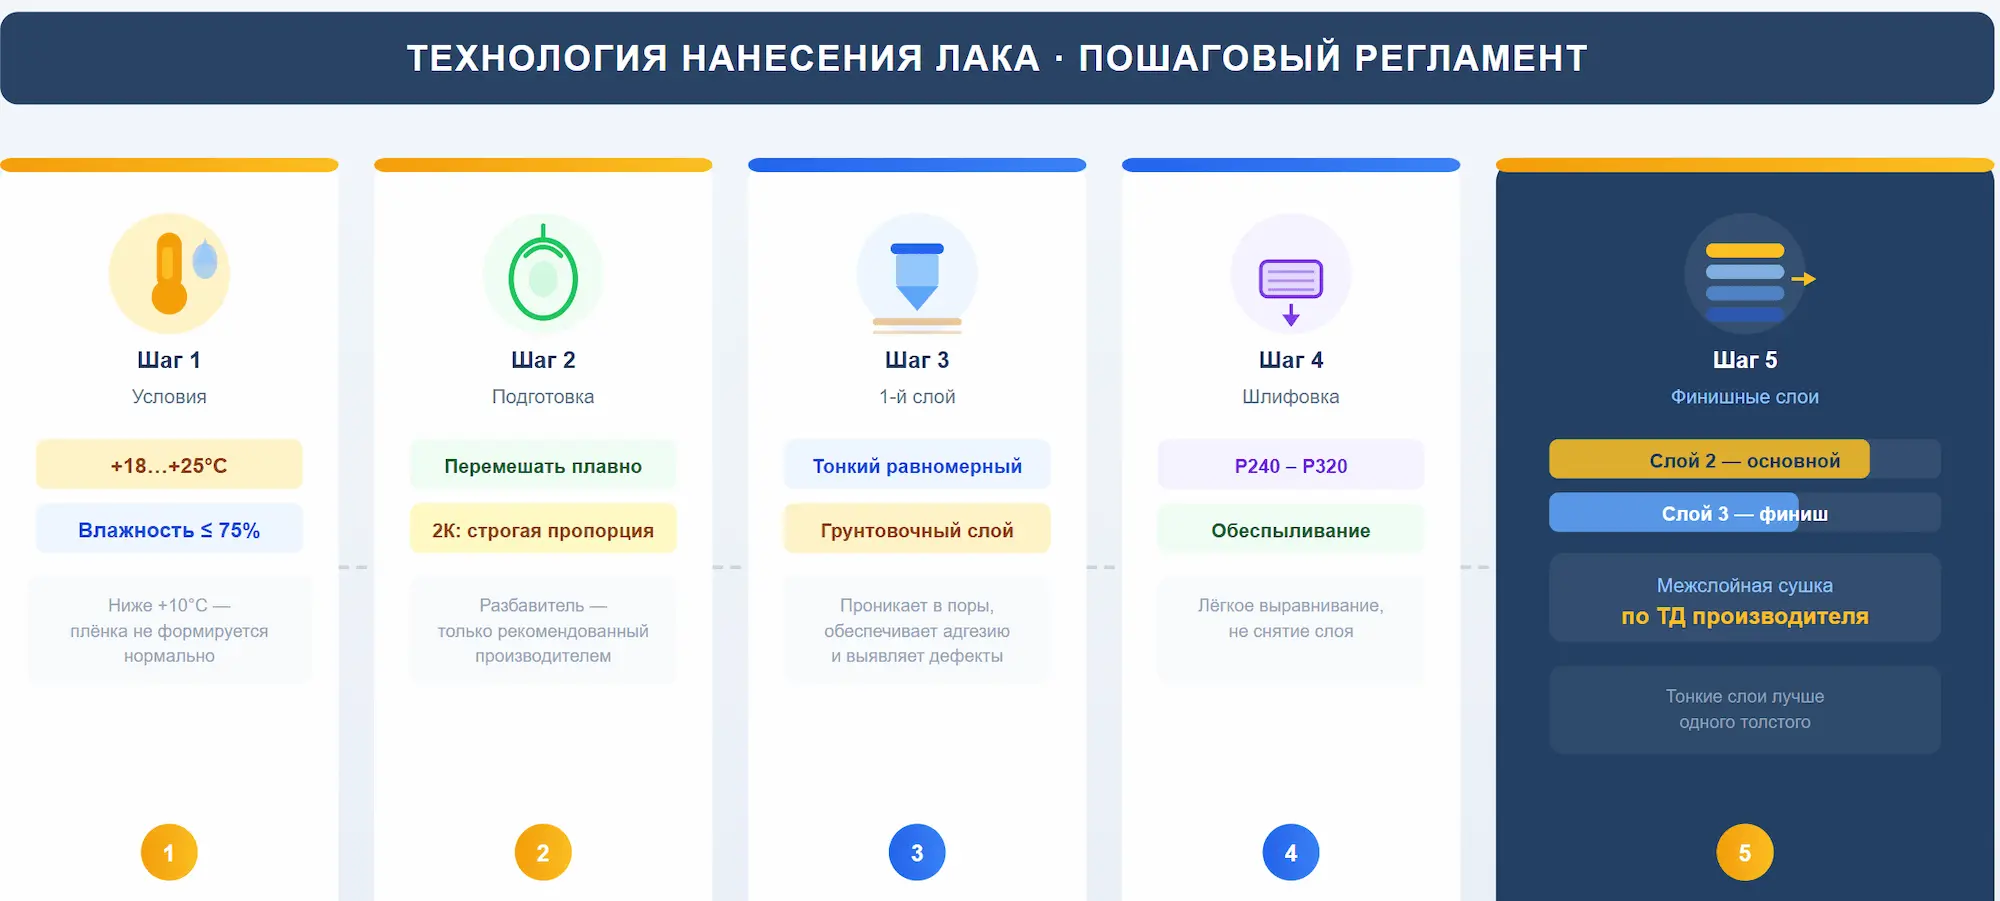
Температура воздуха при нанесении должна быть в диапазоне +15…+25°C для большинства лаков. При температуре ниже +10°C водные системы не формируют нормальную плёнку — коалесценция нарушается, покрытие получается хрупким и матовым. Органорастворимые лаки при низких температурах сохнут медленнее и могут давать побеление из-за конденсации влаги.
Относительная влажность воздуха в цехе — оптимально 40—65%. При влажности выше 75% возможно побеление нитролаков (блашинг) и замедление сушки водных систем. При очень низкой влажности водные лаки могут высыхать слишком быстро, не успевая выровняться.
Один толстый слой лака не равнозначен нескольким тонким. Это принципиальный момент технологии лакирования.
Толстый слой медленнее сохнет, склонен к образованию пузырей и подтёков, хуже отверждается в глубине плёнки. Несколько тонких слоёв обеспечивают более равномерное отверждение, лучшую адгезию между слоями и более стабильные оптические свойства покрытия.
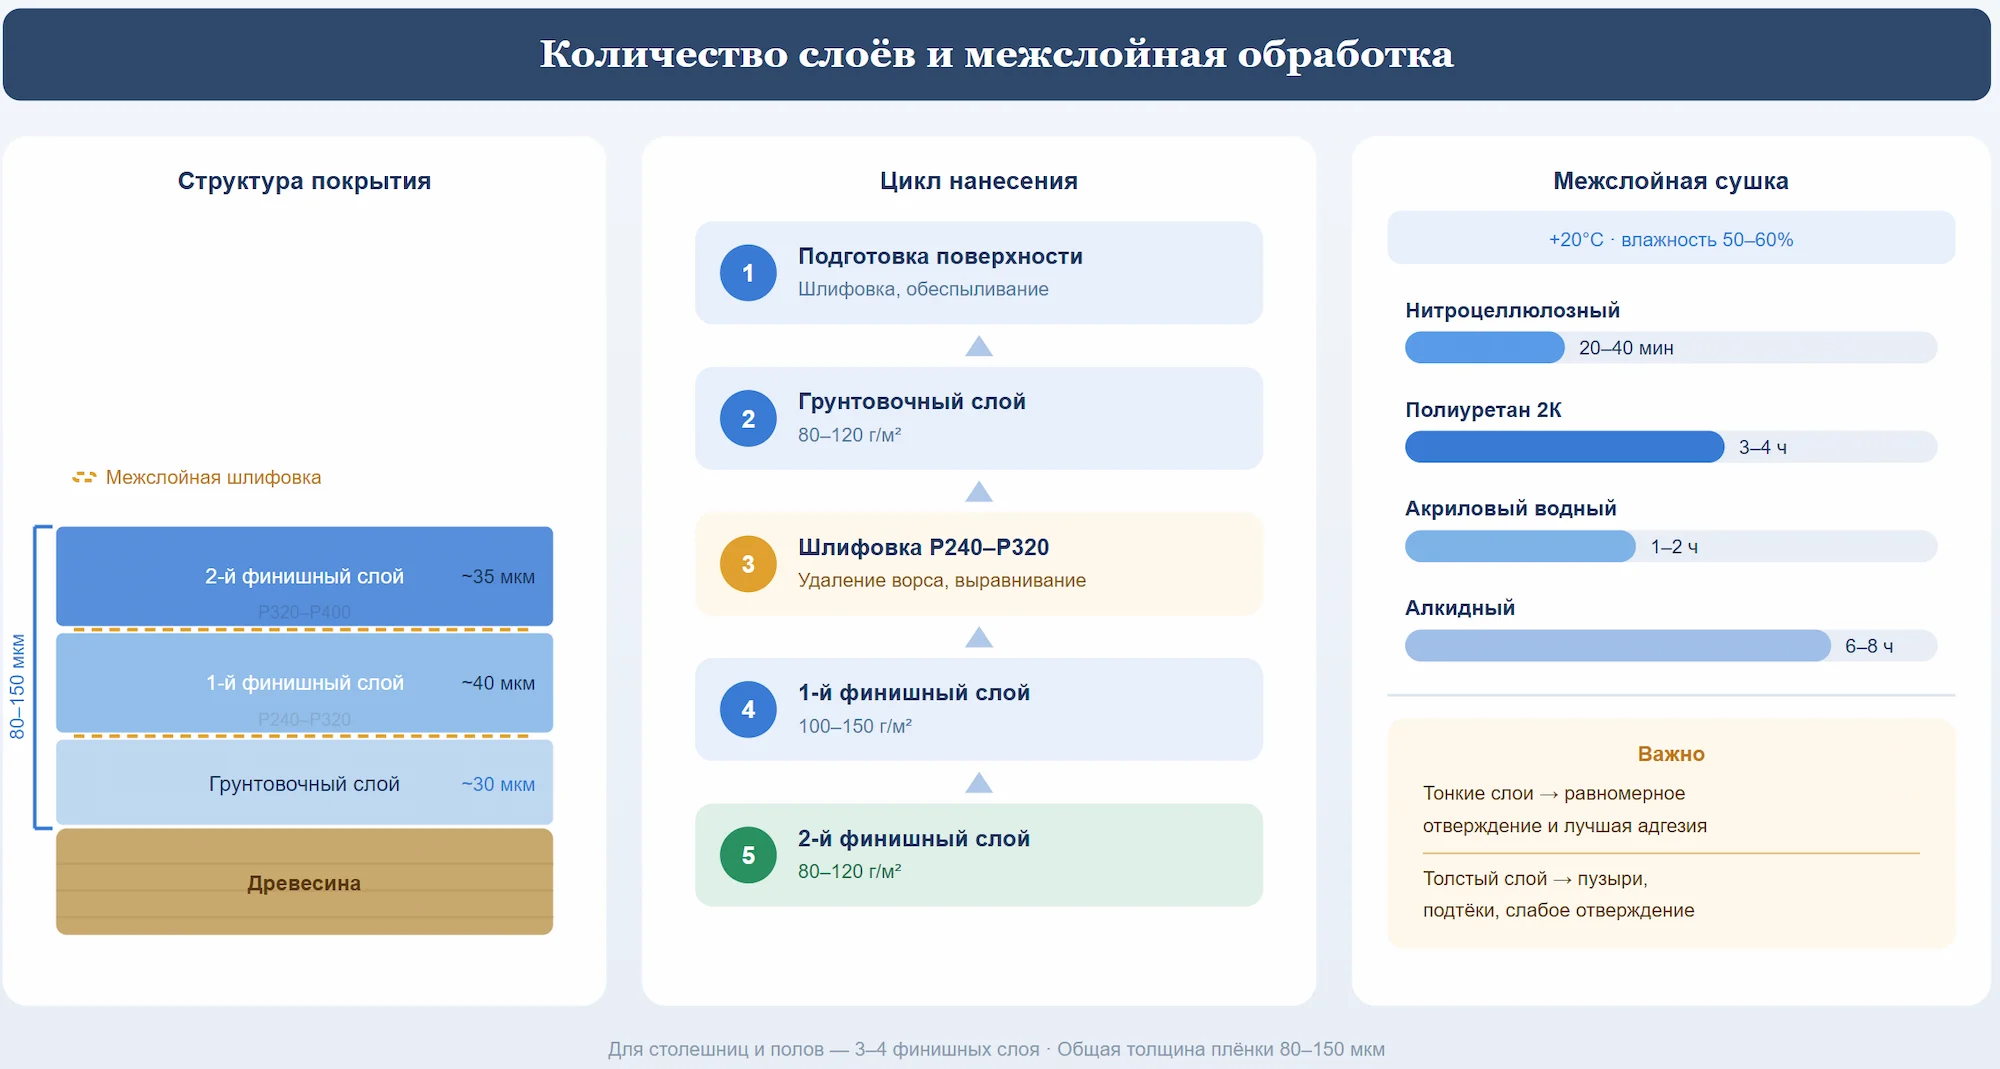
Для мебели из массива дерева стандартная схема включает:
Для изделий с повышенными требованиями к стойкости (столешницы, барные стойки, полы) количество финишных слоёв увеличивается до 3—4. Общая толщина сухой плёнки для мебели обычно составляет 80—150 мкм в зависимости от требований.
Время межслойной сушки — критический параметр. Нанесение следующего слоя на недостаточно высохший предыдущий приводит к растворению нижнего слоя, образованию морщин и потере адгезии между слоями.
Ориентировочные значения (при +20°C, влажность 50—60%):
Данные производителя всегда приоритетны — указанные значения являются ориентировочными и могут существенно отличаться в зависимости от конкретного продукта, температуры и влажности.
Большинство дефектов лакового покрытия имеют предсказуемые причины. Знание этих причин позволяет предотвратить брак ещё до его возникновения.
Причины: слишком низкая вязкость материала, избыточный расход на единицу площади, нанесение на вертикальные поверхности слишком толстым слоем, слишком близкое расстояние от сопла до поверхности при распылении. Решение: откорректировать вязкость, уменьшить подачу материала, увеличить расстояние распыления до 20—30 см.
Характерно для нитролаков при высокой влажности воздуха или резком перепаде температур. Влага конденсируется в плёнке, вызывая помутнение. Решение: добавить в лак замедлитель испарения (ретардер), обеспечить нормальные условия в цехе, избегать нанесения при влажности выше 70%.
Возникают при загрязнении поверхности силиконом, маслом или жиром. Лак не смачивает загрязнённые участки и стягивается в кратеры. Решение: тщательное обезжиривание перед нанесением, исключение силиконсодержащих полиролей и смазок из производственного процесса.
Причины: высокая влажность древесины, несовместимость лака с предыдущим покрытием, нанесение на загрязнённую или недостаточно отшлифованную поверхность, нарушение соотношения компонентов в двухкомпонентных системах. Решение: контроль влажности древесины, проверка совместимости материалов, соблюдение технологии подготовки поверхности.
Особенно выражен при использовании водных лаков — вода поднимает волокна древесины. Решение: после нанесения первого слоя и его полного высыхания выполнить межслойную шлифовку P240—P320. Некоторые производители рекомендуют предварительное «поднятие ворса» — смачивание поверхности водой, высыхание и шлифовка до нанесения лака.
Возникает при неравномерном впитывании лака в разных участках поверхности — особенно на торцах, сучках и переходах между ранней и поздней древесиной. Решение: грунтование или нанесение первого слоя с повышенным разбавлением для выравнивания впитывающей способности.
После нанесения последнего слоя лака и его полного высыхания (не путать с высыханием на ощупь) при необходимости выполняется финишная обработка.
Для получения глянцевой поверхности высокого качества финишный слой шлифуется абразивами P600—P1000 с водой или специальной шлифовальной жидкостью, затем полируется полировальными пастами — от грубой к финишной. Этот процесс требует полного отверждения плёнки: для двухкомпонентных ПУ-лаков — не менее 5—7 суток при +20°C.
Для матовых и полуматовых покрытий финишная полировка обычно не требуется — степень блеска задаётся самим материалом. Однако лёгкая шлифовка P400—P600 может улучшить тактильные ощущения поверхности.
Не все лаки одинаково хорошо работают на всех породах. Это важный фактор, который часто недооценивают.
Смолистые породы (сосна, лиственница, кедр) требуют предварительного обессмоливания или применения специальных изолирующих грунтов. Смолы могут мигрировать в плёнку лака, вызывая пожелтение, размягчение и потерю адгезии.
Дуб и каштан содержат дубильные вещества (таннины), которые могут вступать в реакцию с водными системами, вызывая потемнение поверхности. Перед нанесением водных лаков на дуб рекомендуется тестовое нанесение на скрытом участке.
Тиковое дерево и некоторые экзотические породы содержат масла, которые существенно снижают адгезию лаков. Перед лакированием поверхность обезжиривается растворителем, иногда требуется специальный адгезионный грунт.
МДФ и фанера — торцы МДФ значительно более пористые, чем пласть, и требуют дополнительного грунтования для предотвращения избыточного впитывания и неравномерного блеска.
Для мебели из массива стандартная схема — 1 грунтовочный и 2 финишных слоя. Для изделий с повышенными требованиями к стойкости (столешницы, барные стойки) — 3—4 финишных слоя. Количество слоёв определяется требуемой толщиной сухой плёнки и условиями эксплуатации.
Только после полного отверждения алкидного покрытия и лёгкой межслойной шлифовки. Нанесение водного лака на свежий алкидный слой приводит к плохой адгезии и отслоению. Рекомендуется тестовое нанесение и консультация с технологом производителя.
Побеление (блашинг) чаще всего вызвано высокой влажностью воздуха при нанесении нитролаков или резким перепадом температур. Влага конденсируется внутри плёнки. Решение — добавить ретардер, обеспечить нормальные условия в цехе (влажность 40—65%, температура +15…+25°C).
Ориентир — высыхание «на отлип» (поверхность не прилипает к пальцу при лёгком касании) и возможность шлифовки без засаливания абразива. Точное время межслойной сушки указано в технической документации производителя и зависит от температуры и влажности воздуха.
Да, межслойная шлифовка обязательна для получения качественного покрытия. Она удаляет пыль, поднятый ворс и незначительные дефекты, обеспечивает механическое сцепление между слоями. Зернистость — P240—P400 в зависимости от этапа.
Расход зависит от типа лака, вязкости, давления и типа распылителя. Ориентировочно — 100—180 г/м² за один слой при пневматическом распылении. Системы HVLP снижают потери на туманообразование и позволяют работать с меньшим расходом при сопоставимом качестве.
Для большинства водных лаков — нет. При температуре ниже минимальной температуры плёнкообразования (обычно +10—15°C) коалесценция нарушается, покрытие получается хрупким и матовым. Органорастворимые лаки менее чувствительны к низким температурам, но сохнут значительно медленнее.
Универсальной схемы нанесения лака не существует — оптимальная технология всегда определяется совокупностью факторов: типом изделия, породой древесины, требованиями к покрытию, доступным оборудованием и объёмом производства.
Для мебельного производства с высоким объёмом выпуска щитовых деталей оптимальны автоматизированные методы — налив или вальцевание — в сочетании с двухкомпонентными полиуретановыми или акриловыми системами. Это обеспечивает стабильное качество, минимальный расход материала и предсказуемый цикл производства.
Для столярных мастерских, работающих с изделиями сложной формы и малыми партиями, пневматическое распыление остаётся наиболее гибким решением. Выбор между нитролаком, ПУ-лаком и водным акрилом определяется требованиями к стойкости покрытия, условиями вентиляции и предпочтениями по времени цикла.
При выборе лаковой системы и разработке технологической карты рекомендуется привлекать технолога производителя материалов — это позволяет избежать типичных ошибок совместимости и оптимизировать параметры нанесения под конкретные условия цеха. Правильно выстроенный процесс лакирования — это не только качество готового изделия, но и предсказуемый расход материала, минимальный процент брака и воспроизводимый результат от партии к партии.
